


 English
Spør ti nonwoven-produsenter hva slitestyrke betyr, og du vil få ti litt forskjellige svar, men alle kretser rundt den samme ideen: hvor mye gnidning et stoff kan ta før overflaten begynner å endre seg. Fussing, tynning, en skinnende flekk der fibrene er flatet ut, et lite hull som åpner seg langs en fold - dette er de synlige resultatene av slitasje, og når en sluttbruker legger merke til dem, har materialet allerede sluttet å gjøre jobben det ble kjøpt for.
Det nyttige å forstå er at slitestyrke ikke er en eneste bryter du kan slå på ved maskinen. Det kommer ut av samspillet mellom polymerkvalitet, filamentfinhet, hvordan banen bindes, hvordan rullen vikles og hvordan det ferdige produktet brukes. Det samspillet er det vi bruker mesteparten av arbeidstiden på, så her er en praktisk gjennomgang.
Hva slitestyrke betyr i en ikke-vevd kontekst
I et vevd stoff bærer sammenflettede garn belastningen og en gnidningshandling polerer for det meste kronen på vevingen. Nonwovens har ingen slik arkitektur. Overflaten er et nettverk av fibersegmenter forankret ved termiske bindingspunkter, og når noe gnis mot den, begynner to forskjellige ting å skje. Først blir løst forankrede fibre ved overflaten ertet oppover, noe som gir fuzz og en grovere hånd. For det andre, hvis selve bindingspunktene sprekker eller fibrene sklir fritt, migrerer materialet bort fra overflaten, banen tynnes, og til slutt oppstår et hull.
Derfor er slitestyrke i spunbond og spunmelt stoffer egentlig et spørsmål om fiberforankring. Et stoff kan være sterkt når det gjelder strekk og fortsatt slite dårlig hvis overflatefibrene er dårlig festet - og det motsatte er også sant.
Hvordan industrien setter et tall på slitasje
Ingen enkelt test beskriver slitasje, og det er grunnen til at flere metoder eksisterer side om side. Hver av dem simulerer en annen type kontakt, og resultatene er ikke utskiftbare mellom dem.
| Metode | Typisk standard | Hva den avslører |
|---|---|---|
| Martindale | ISO 12947, ASTM D4966 | Flat slitasje under lett belastning; rapporterer sykluser til et definert nivå av overflateendring |
| Taber roterende plattform | ASTM D3884 | Vekttap etter et bestemt antall omdreininger; passer til tyngre eller belagte materialer |
| Oscillerende sylinder | ASTM D4157 | Gnir frem og tilbake i en linje; nærmere vesker, møbeltrekk og trekk |
| Fleksi- og brettetester | Interne eller kundeprotokoller | Gjentatte krøller, som ofte betyr mer enn flat gnidning for våtservietter og kjoler |
I praksis kombinerer de fleste kjøpere én standardmetode med en enkel in-house rub som etterligner deres egen konverteringslinje. Den andre testen er ofte den mer ærlige, fordi den gjenspeiler det faktiske kontakttrykket og hastigheten stoffet vil møte.
Hvor slitestyrke får plass
Noen applikasjoner straffer en stoffoverflate kontinuerlig, andre bare under håndtering. Det hjelper å vite hvilken du har å gjøre med:
- Gjenbrukbare handleposer, hvor det samme panelet er brettet, dratt og gnidd mot seg selv i årevis.
- Kluter og kjøkkenhåndklær, hvor brukeren skrubber fremfor å tørke forsiktig.
- Landbruksdekker og landskapsstoffer, der installasjon og jordbevegelse gjør skaden lenge før UV gjør det.
- Medisinske kjoler og gardiner, der slitasje viser seg som lo – et pasientsikkerhetsproblem, ikke bare et kosmetisk.
- Møbelunderlag, madrasstikking og biltrim, der stoffet gnis mot skum og rammekanter.
Hver av disse belaster overflaten forskjellig, så en spesifikasjon skrevet for en vil sjelden overføres rent til en annen.
Hva som faktisk bestemmer en PP nonwovens slitestyrke
Filamentfinhet
Finere filamenter gir flere fibre per arealenhet og bedre overflatedekning, noe som vanligvis forbedrer glattheten i sliteprosessen - men veldig fine filamenter kan også lettere trekkes ut hvis bindingen er marginal. Grovere filamenter motstår å trekke, men etterlater en hardere hånd. Riktig balanse avhenger av sluttbruken, og det er en av de første parameterne vi diskuterer med en kunde. Vår Legg merke til hvordan filamentdenier påvirker stoffkvaliteten går dypere inn i avveiningen.
Bindingskvalitet
Kalanderbinding er der slitestyrken stort sett er vunnet eller tapt. Et velformet bindingsmønster med et passende bindingsområde forankrer overflatefibre uten å sprø banen. Trykk temperaturen og trykket for høyt og arket blir stivt; det vil motstå lett gnidning godt, men sprekke ved folder. Kjør for kjølig og overflaten fuzzes nesten umiddelbart. Ensartet nipptrykk og jevn temperatur over hele bredden betyr like mye som selve settpunktene.
Grunnvekt og tykkelse
Tyngre stoffer har ganske enkelt mer materiale tilgjengelig å miste før strukturen blir kompromittert. Tykkelsen sprer også kontakttrykket over mer fiber, noe som reduserer lokal skade. Dette er den minst smarte spaken som er tilgjengelig, men den er ofte den mest pålitelige.
Lagarkitektur
I en spunmelt-struktur bærer de spunbond-lagene den mekaniske funksjonen mens de smelteblåste lagene gir barriereytelse. Smelteblåste fibre er ekstremt fine og dårlig egnet til å motstå overflateslitasje alene, så å plassere dem midt i en SMS- eller SMMS-konstruksjon beskytter dem. Når slitasje er den kritiske egenskapen, vil det å legge til spunbond-bjelker – ved å flytte fra S til SS til SSS – generelt gjøre mer for slitelevetiden enn å legge til barrierelag.
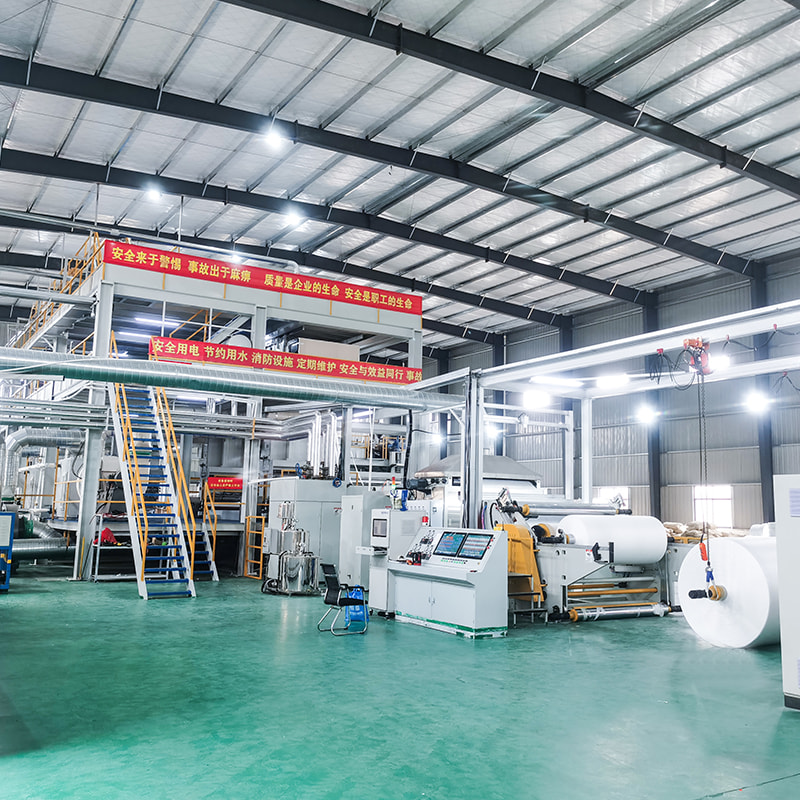
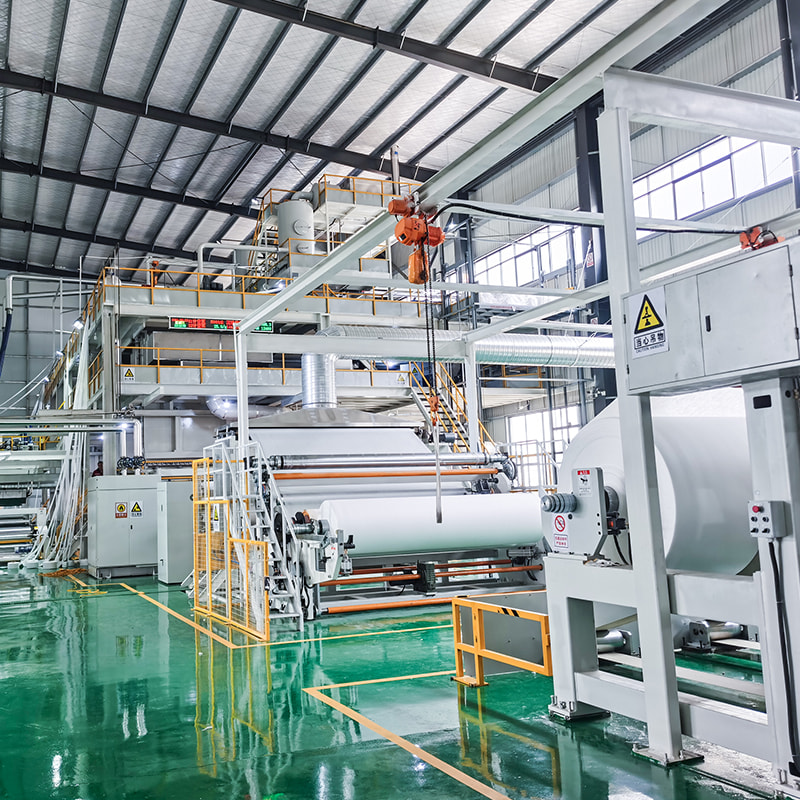
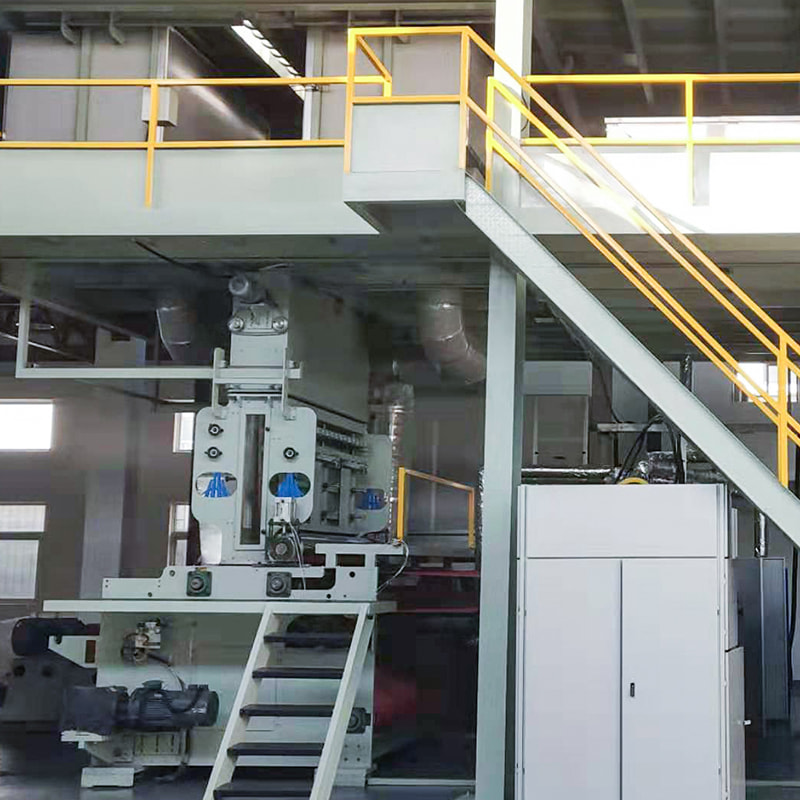 Single Beam Spunbond Nonwoven Machine Denne enkeltstråle spunbond-linjen produserer PP nonwoven-stoff og sitter ved startpunktet for S-til-SSS-konstruksjonen som er diskutert for slitasjekritiske stoffer. Se produkt →
Maskinbeslutninger som dukker opp år senere i felten
Slitasjeytelsen er satt på linjen, ikke i laboratoriet. Tre faktorer på maskinnivå dukker opp igjen og igjen i vårt igangkjøringsarbeid. Den første er kalenderstabilitet: konsekvent oljetemperatur og nipptrykk holder bindekvaliteten jevn fra kant til kant, slik at de ytre ti centimeterne av en rull ikke slites merkbart raskere enn midten. Den andre er spenningskontroll gjennom kjøling og vikling, fordi en rull som er viklet for stramt skaper indre kryp som viser seg som overflateskade etter lagring. Den tredje er dynamisk stabilitet ved høye linjehastigheter, der vibrasjoner oversettes til ujevn binding før den dukker opp noe annet sted.
For produsenter hvis stoffer går til medisinske, hygieniske eller holdbare applikasjoner, er komposittstrukturene vanligvis det fornuftige utgangspunktet, siden lagstabelen kan justeres uten å redesigne hele linjen. Vår tre-stråle SMS-produksjonslinje og fire-stråle SMMS-konfigurasjonen er de to plattformene kundene oftest ber oss om å sammenligne for slitasjekritisk arbeid.
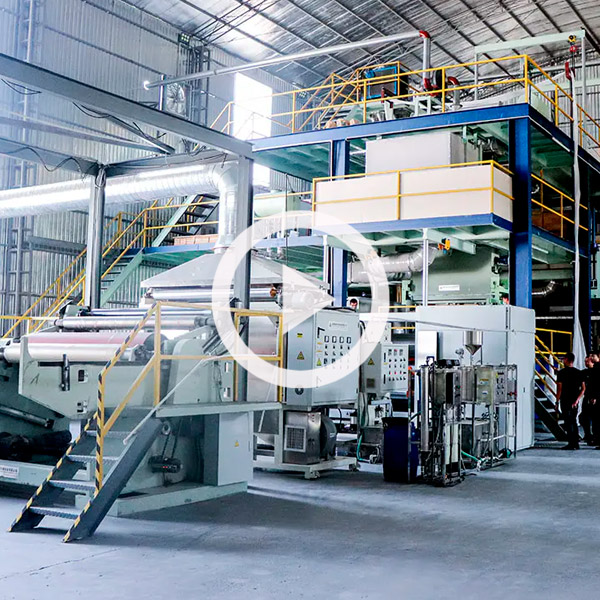 Three Beam SMS Spun-Melt Nonwoven Machine Tre-stråle SMS-linje som kombinerer spunbond og smelteblåste lag; relevant som en komposittplattform for produsenter som sammenligner strukturer for slitasjekritiske stoffer. Se produkt →
En kort sjekkliste før du låser en spesifikasjon
Når en kunde forteller oss at slitestyrke er prioritet, arbeider vi vanligvis gjennom følgende før vi berører et enkelt settpunkt:
- Definer den virkelige kontakten: hva gnir stoffet, ved hvilket trykk og hvor lenge.
- Velg testmetoden som ligner den kontakten, og fortsett å bruke den konsekvent.
- Fiks polymerkvaliteten og smelteflytindeksen, fordi de setter oppførselen til basislinjefilamentene.
- Bestem om slitasje eller barriere er det dominerende kravet, og velg bjelkestrukturen deretter.
- Still inn kalendertemperatur, trykk og mønster sammen i stedet for én om gangen.
- Kontroller hele bredden på rullen, ikke bare en prøve fra midten.
Slitestyrken svikter sjelden høyt. Det dukker opp som en klage tre måneder etter levering, fra en bruker som la merke til at posen frynset seg ved håndtaket eller at tørketrommelen falt på en benkeplate. Å få det riktig i starten handler for det meste om å matche fiberfinhet, liming og lagstruktur til måten stoffet faktisk skal håndteres på - og deretter holde linjen konsistent rull etter rull.
Hvis du veier opp strukturer for et slitasjekritisk produkt, er vi alltid glade for å snakke gjennom alternativene og avveiningene vi har sett på reelle installasjoner. Du kan nå teamet gjennom vår kontaktside .


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina