


 English
Snakk med alle som konverterer spunbond-stoff i USA, og et kjent bilde dukker opp. Etterspørselen er jevn, marginene er ikke sjenerøse, og kjøperne på den andre siden av bordet vet nøyaktig hva de vil ha. Hygieneprodusenter, medisinske omformere, filtreringsprodusenter og leverandører av industrirullvarer spesifiserer alle stoffvekt, bredde og barriereytelse før prisen i det hele tatt diskuteres.
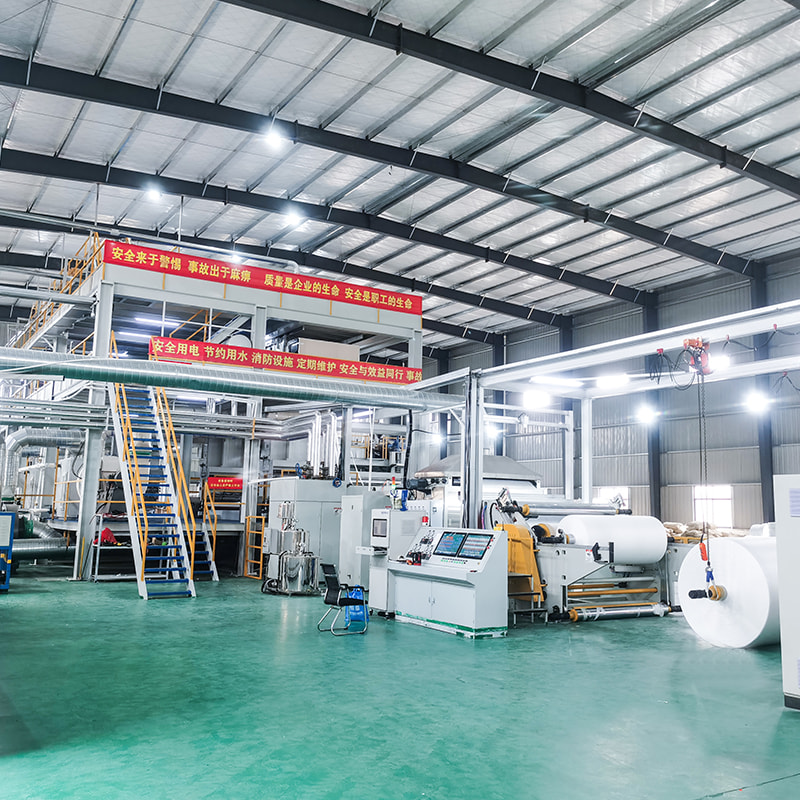
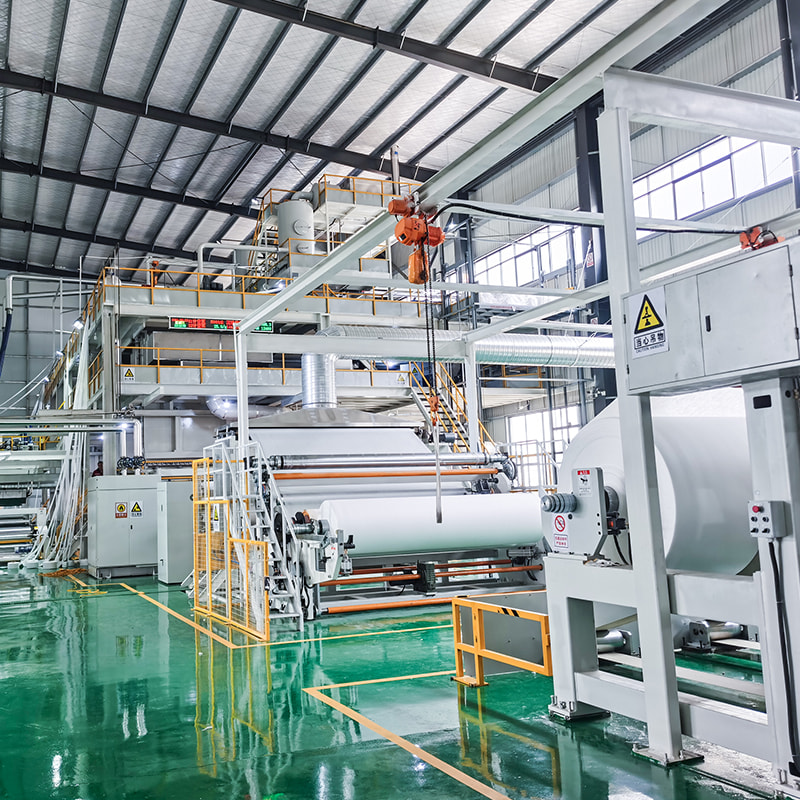
Vi bygger maskinene de stoffene kommer av. Vårt firma produserer komplette PP spunbond og smelteblåste produksjonslinjer, fra en enkeltstråle S-maskin opp til fem-stråle SMSS-kompositter, og vi har levert dem til produsenter i India, Pakistan, Tyrkia, Russland, Australia og hjemmemarkedet vårt i Kina. Det gir oss et bakkenivåbilde av det amerikanske spunbond nonwoven-markedet: ikke som et prognosediagram, men som en serie praktiske beslutninger om bjelker, bredder, denier og oppetid.
Hva beveger det amerikanske Spunbond Nonwoven-markedet akkurat nå
Publiserte markedsstudier plasserer Nord-Amerika på omtrent en tredjedel av den globale omsetningen for spunbond nonwoven. Det regionale markedet for ikke-vevde stoffer ble verdsatt til rundt 16 milliarder USD i 2025 og anslås å nærme seg 20 milliarder USD innen 2030, med spunbond som har den største andelen av produktmiksen og polypropylen forblir den dominerende polymeren.
Det som gjør øyeblikket interessant er gapet mellom etterspørsel og kapasitet. Kapasiteten til nordamerikanske nonwovens vokste med mindre enn én prosent i 2025 mens produksjonen falt litt. Vekst blir ikke levert av en bølge av nye megaanlegg. Den leveres av eksisterende linjer som kjører bedre: færre uplanlagte stopp, strammere vektkontroll, mindre kanttrim, raskere gradendringer.
Etterspørselen etter sluttbruk er stabil og ganske enkel å beskrive:
- Hygiene , inkludert babybleier, feminin pleie og vokseninkontinens, er fortsatt den største enkeltblokken og den mest følsomme for stoffvekt og mykhet.
- Medisinsk , som dekker kirurgiske kjoler, draperinger, steriliseringsinnpakning og verneklær, der barriereytelse er en spesifikasjon snarere enn en preferanse.
- Filtrering , som spenner over HVAC, luft og flytende medier, er et av de raskere bevegelige segmentene og et av de mest krevende på fiberensartethet.
- Industri og landbruk , fra geotekstiler og landskapsstoff til avlingsdekker, emballasje og teppeunderlag, absorberer den tyngre delen av vektområdet.
Strålekonfigurasjon avgjør hva stoffet ditt kan gjøre
Bokstavkodene i utstyrsoppføringer er ikke markedsføringsstenografi. De beskriver hvor mange spinndyser eller bjelker som mater linjen og i hvilken rekkefølge lagene lander på formingsbeltet. Å legge til en bjelke gir kapitalkostnader, energiforbruk og vedlikeholdsoverflate, men det kjøper også styrke, barriere eller mykhet som en enklere linje ikke kan nå.
| Linje | Bjelkestruktur | Hva det kjøper deg | Typiske sluttprodukter |
|---|---|---|---|
| S | En spunbond bjelke | Laveste kapitalkostnad, enkel betjening, høy effekt per bjelke | Poser, emballasje, landbruksdeksler, grunnleggende bakside |
| SS | To spunbond bjelker | Bedre jevnhet og en sterkere vekt-til-styrke-balanse | Hygienisk topplag, våtservietter underlag, medisinske gardiner |
| SSS | Tre spunbond bjelker | Høyere utholdenhet og finere denierkontroll | Slitesterk hygiene, geotekstiler, filtreringsstøtte |
| SMS | Spunbond, smelteblåst, spunbond | Væske- og partikkelbarriere med spunbond-styrke | Kirurgiske kjoler, masker, verneklær |
| SMMS | To smelteblåste lag mellom spunbond | Høyere barriere og filtreringseffektivitet | Medisinsk barriers, filtration media, premium hygiene |
| SMMSS | Fem bjelker, sammensatt struktur | Maksimal barriere og ytelse på høyeste kompleksitet | Kritisk medisinsk, høyspesifikasjonsfiltrering |
Avveiningen kommer ned til to spørsmål. Hvor mye barriere trenger egentlig det ferdige produktet, og hvilken stoffvekt kan kunden selge med fortjeneste? En omformer som lager handleposer, emballasje og landbruksdeksler trenger sjelden smelteblåst kapasitet. En omformer som lager kirurgiske kjoler kan ikke fungere uten den. Ønsker du en lengre gjennomgang har vi skrevet om hvordan stråletall endrer stoffytelsen .
For produsenter som går inn i spunbond for første gang, er en enkeltstråle S-linje vanligvis det fornuftige inngangspunktet. Det holder kapitalutlegget beskjedent, driftsbesetningen liten og prosessvinduet bredt, noe som betyr mye mer enn overskriftshastigheten i de to første årene av produksjonen.
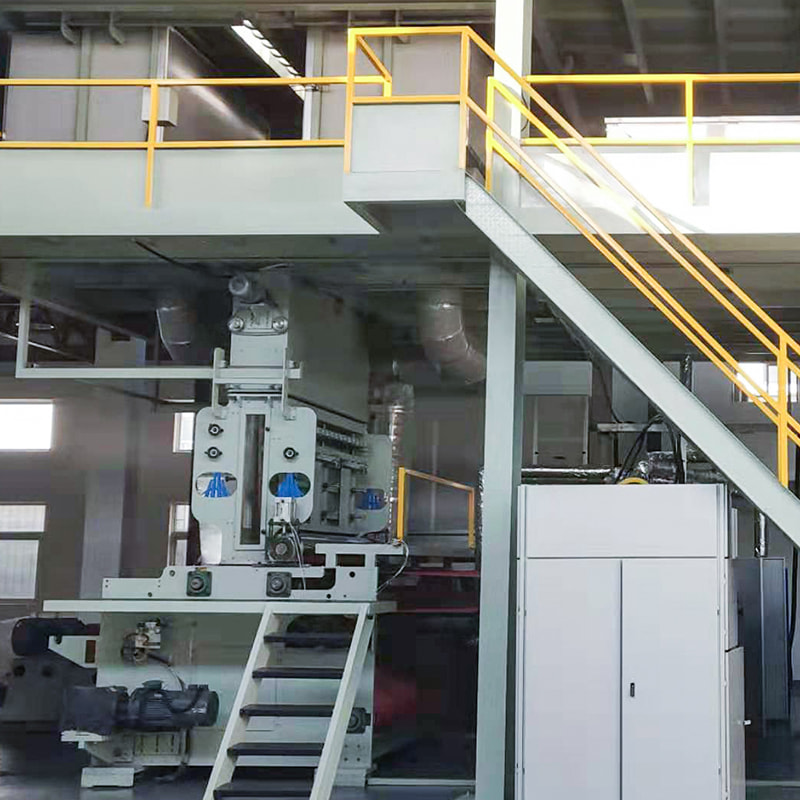 Single Beam S Spunbond Nonwoven produksjonslinje Enkeltstråle spunbond-linje som produserer PP nonwoven via spunnet og varmvalset armering, egnet for førstegangsprodusenter som trenger et bredt prosessvindu og finere filamentkontroll. Se produkt →
Stoffvekt, denier og den virkelige kostnaden for et kilo
Det meste av spunbond-produksjon ligger på mellom 10 og 150 gsm, og pengene tjenes vanligvis i den lettere enden. Det er der filamentfornekter blir den kontrollerende variabelen. Finere filamenter gir bedre dekning, mykere hånd og forbedret barriere ved samme vekt, men de krever også tettere temperaturkontroll ved spinnstrålen, renere bråluft og stabil trekking. Å miste den stabiliteten viser seg som hull, striper og avviste ruller.
Dette er argumentet for en dobbelstråle SS-konfigurasjon. To spunbond-bjelker lar deg bygge målvekten fra to tynnere lag i stedet for ett tykt lag, noe som forbedrer jevnheten over hele bredden og reduserer sjansen for at en enkelt defekt tar ut en hel rull. Det gir også omformeren mer plass til å bytte håndfølelse mot strekkstyrke uten å endre polymeren.
Bredde hører hjemme i samme samtale. Standard arbeidsbredder på 1600 mm, 2400 mm, 3200 mm, 4000 mm og 4200 mm er alle tilgjengelige, og bredere er ikke automatisk bedre. En bred linje som produserer en smal ferdig rull genererer trimavfall på hver meter; en smal linje som jager en stor kontrakt går tom for kapasitet. Det riktige svaret avhenger av rullestørrelsene kundens egne kunder vil akseptere.
Barrierelaget og medisinsk- og hygienesaken
Der det amerikanske markedet blir nådeløst er rundt barrieren. SMS-strukturer legger et smelteblåst lag mellom to spunbond-lag; SMMS legger til et andre smelteblåst lag. Spunbond-lagene har styrke og overflateegenskaper, mens det smelteblåste laget gjør selve blokkeringen av væske og partikler. For kirurgiske kjoler, gardiner, steriliseringsinnpakning og maskemedier er denne strukturen et krav, ikke en oppgradering.
Meltblown er også den minst tilgivende delen av en linje. Dannelse av submikronfiber avhenger av samspillet mellom varmluftstrykk, dysetemperatur, polymergjennomstrømning og kollektoravstand, og små drifter i en av dem viser seg raskt i filtreringseffektivitet. En linje som gjentar disse parameterne er verdt mer enn én med et høyere tall på spesifikasjonsarket.
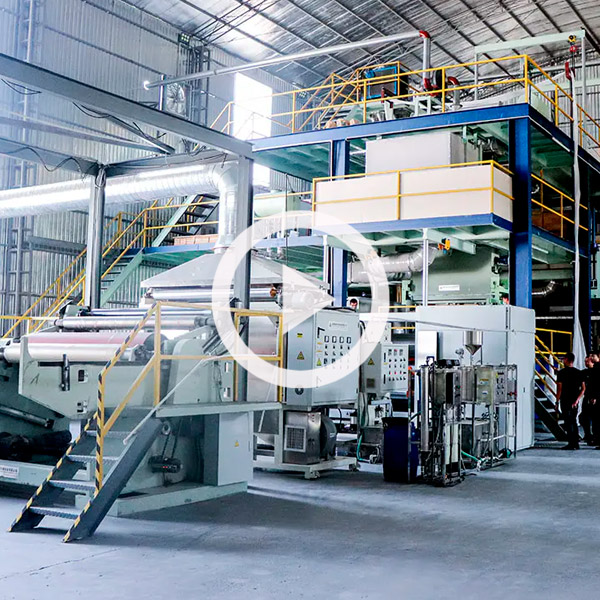 Three Beam SMS Spun-Melt Nonwoven produksjonslinje SMS spunnet-melt-linje som kombinerer spunbond og meltblown bjelker for stabile finfiberfiltreringslag og myke, konsistente hygienestoffer. Se produkt →
For hygieneapplikasjoner er beregningen annerledes, men ikke mindre streng. Topsheet og backsheet-stoffer må føles rett mot huden, kjøre uten pauser gjennom høyhastighets konverteringsutstyr og holde vekten etter kalandrering. Mykhet, strekkfasthet og forlengelse må alle lande innenfor et smalt bånd samtidig.
Spørsmål amerikanske produsenter spør oss før de forplikter seg til en linje
Samtalene vi har med kjøpere har en tendens til å følge et mønster. De nyttige spørsmålene handler sjelden om maksimal hastighet. De handler om passform:
- Hvilken arbeidsbredde samsvarer med de ferdige rullstørrelsene jeg faktisk kan selge, uten å gjøre halve produksjonen om til trim?
- Hvilken utgang trenger jeg på min virkelige produktmiks, ikke på et demonstrasjonsstoff?
- Hvilken denier-rekkevidde må linjen inneholde, og hvor mye av den rekkevidden vil jeg bruke i en vanlig uke?
- Hvor mye automatisering kan teamet mitt støtte? PLS-kontroll og berøringsskjermdrift reduserer operatørfeil, men erstatter ikke opplært personale.
- Hvilke komponenter driver oppetid, og hva er vedlikeholdsintervallet på hver av dem?
- Hvor lang tid tar idriftsettelse, og når kommer den første salgbare rullen av opprulleren?
- Hvordan ser reservedelsbanen ut i år tre, når en pumpe eller en dyse trenger oppmerksomhet?
Ingen av disse spørsmålene har et universelt svar, og enhver leverandør som hevder noe annet selger en katalog i stedet for en produksjonsplan. Den dyreste feilen i denne bransjen er å kjøpe kapasitet før du bestemmer deg for hvilket stoff som skal betale for det.
Hvor HH Nonwovens Machinery passer inn
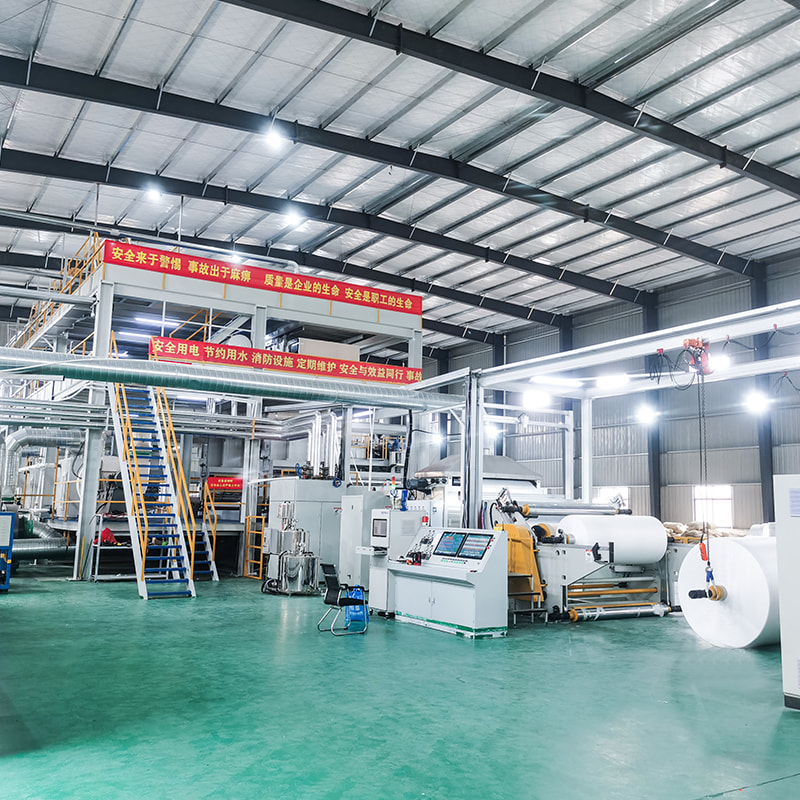
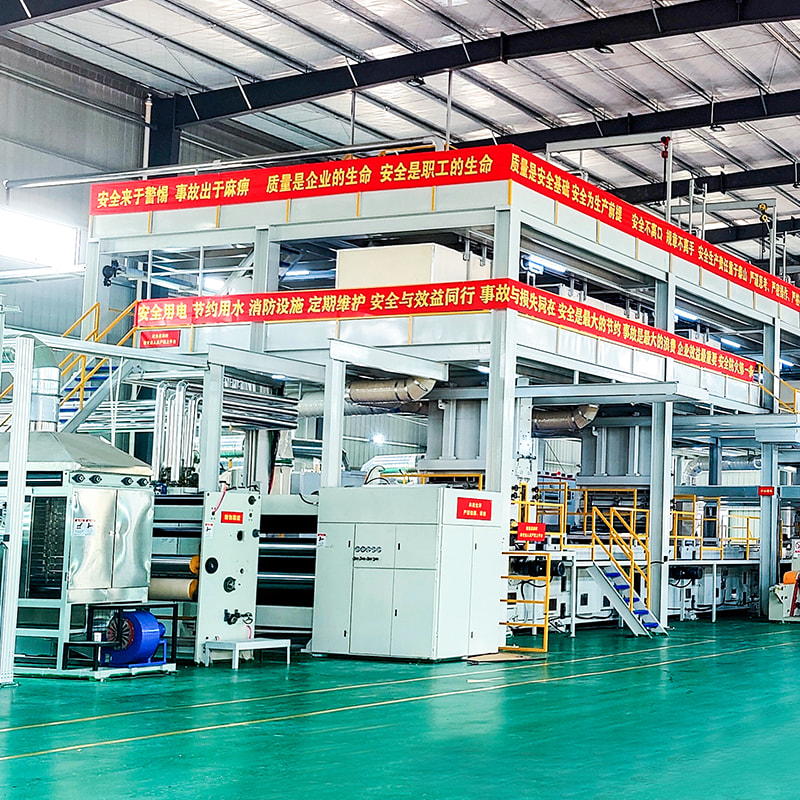
Vi hevder ikke å være en amerikansk konverter, og vi later ikke til å kjenne det amerikanske markedet bedre enn de som kjører linjer i det. Det vi vet er hvordan vi bygger spunbond og smelteblåst utstyr som holder sine parametere. Vårt utvalg dekker S-, SS-, SSS-, SMS-, SMMS- og SMMSS-konfigurasjoner i standardbredder fra 1600 mm til 4200 mm, med verts- og hjelpeutstyr konfigurert rundt en spesifikk produktplan i stedet for en fast katalog. Du kan lese mer om vår bakgrunn og eksportfotavtrykk her .
Hvert prosjekt starter på samme måte: en samtale om hva kjøperen har til hensikt å produsere, med hvilken vekt, på hvilken bredde, for hvilken kunde. Derfra skriver spesifikasjonen stort sett seg selv.
Takeawayen
Det amerikanske spunbond nonwoven-markedet vil ikke bli fornøyd med en enorm ny fabrikk. Det vil bli servert av produsenter som forstår forholdet mellom bjelkekonfigurasjon, stoffvekt og kostnad per kilogram, og av utstyr som lar dem endre en av disse variablene uten å ødelegge de to andre.
Hvis du planlegger en linje, utvide en, eller finne ut om et smelteblåst lag er verdt kapitalen, start med stoffet. Resten av spesifikasjonen følger derfra.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina