


 English
Nonwoven-maskiner sitter helt i starten av en forsyningskjede som de fleste aldri tenker på. Rullen som blir til en operasjonskjole, en våtserviett, en handlepose, et kjøkkenhåndkle eller et ark med landbruksfleece begynner på samme måte: polymergranulat går inn, filamenter kommer ut, en bane dannes, banen bindes, og det ferdige stoffet vikles på en kjerne.
Vi bygger disse linjene for å leve av. Gjennom årene har utstyret vårt gått til kunder over hele Kina, India, Pakistan, Tyrkia, Russland og Australia, og ett mønster har holdt seg stødig gjennom det hele: kjøperne som stiller de klareste spørsmålene før de bestiller, ender opp med maskinene som tjener mest. Denne veiledningen er vårt forsøk på å sette disse spørsmålene på ett sted, i et enkelt språk.
Hva begrepet "Nonwoven Machines" egentlig dekker
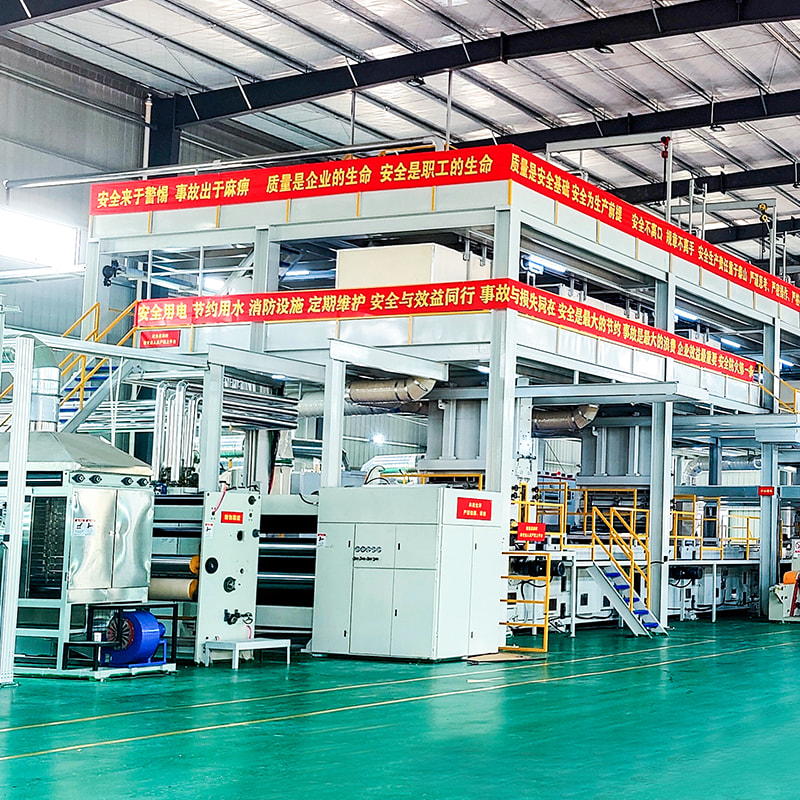
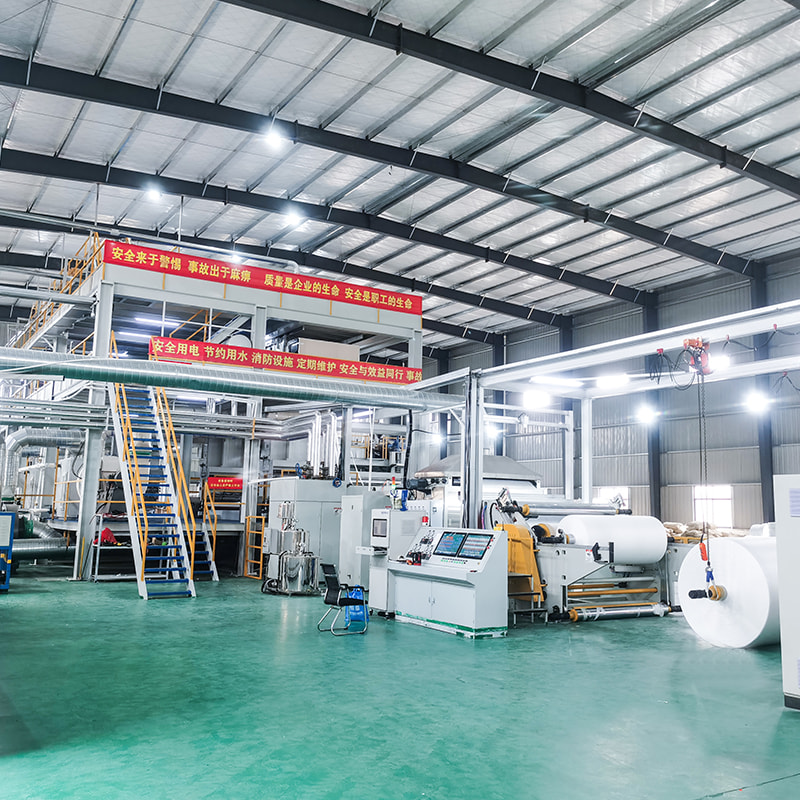
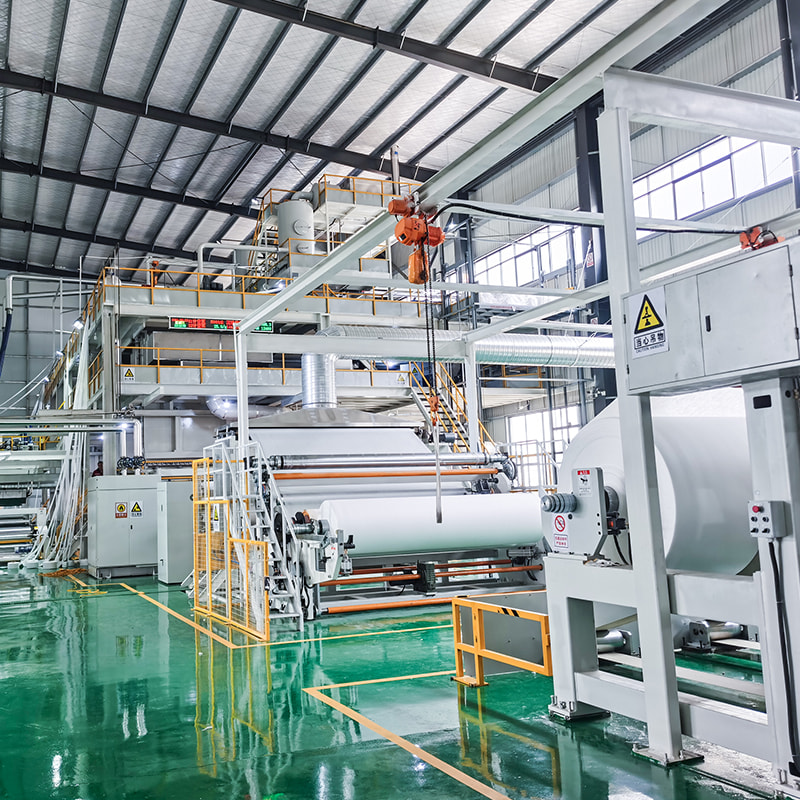
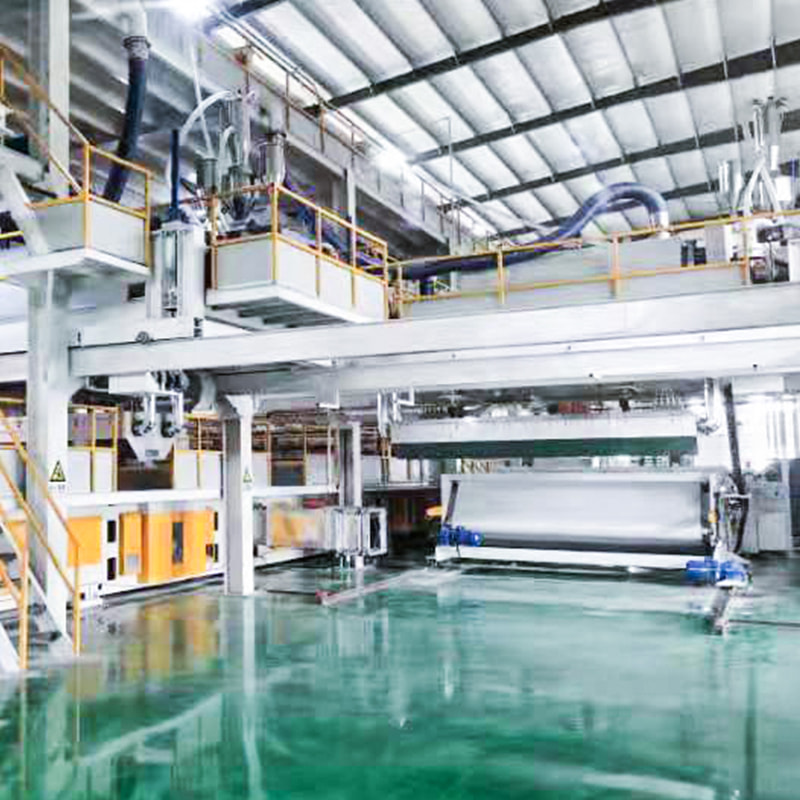
Søk etter ikke-vevde maskiner og du vil finne alt fra en enkelt smelteblåst dyse til et komplett nøkkelferdig anlegg oppført under de samme tre ordene. Uttrykket beskriver en prosessfamilie, ikke ett produkt. I praksis er nesten hver spunbond- eller spunmelt-linje satt sammen fra den samme sekvensen av enheter, og når du først forstår den sekvensen, blir hver senere beslutning lettere.
- Ekstrudering. Polymergranulat smeltes, filtreres og måles med jevn hastighet og trykk.
- Spinning. En spinndyse omdanner smelten til fine filamenter. Antall spinnende bjelker bestemmer hvor mange spunbond-lag linjen kan legge ned.
- Slokking og tegning. Kontrollert luft avkjøler filamentene og strekker dem ned til målfornekteren.
- Nettformasjon. Filamenter legges på et bevegelig formingsbelte, hvor de bygger seg opp til en jevn bane.
- Bonding. En kalender eller en annen bindemetode smelter sammen filamentene til stoffet med den styrken og håndfølelsen du trenger.
- Vikling og spalting. Kantklipp, spenningskontroll og rulleskift gjør banen til salgbare ruller.
En smelteblåst seksjon går inn i samme kjede, men med en forskjell: varm luft med høy hastighet demper filamentene til langt finere diametre før de lander på oppsamleren. Det er det som gir smelteblåste stoffer deres barriere- og filtreringsytelse, og det er grunnen til at smelteblåste lag nesten alltid er sammenkoblet med spunbond.
Velg stoffet før maskinen
Den dyreste feilen vi ser er en kjøper som starter med et budsjett og en planløsning, og deretter prøver å tilpasse et stoff til den maskinen budsjettet tillater. Det fungerer langt bedre omvendt. Bestem deg for hva du vil selge, hvem du vil selge det til, og hva sluttproduktet skal gjøre. Maskinkonfigurasjonen følger av det.
I praksis kommer beslutningen ned til bjelkeantall og struktur. Hver spunbond-stråle legger til et lag med kontinuerlig filament; hver smelteblåst stråle legger til et barrierelag. Flere bjelker betyr mer kapasitet, bedre dekning og et bredere ytelsesvindu, men også en større investering og lengre igangkjøringskurve.
| Struktur | Bjelkearrangement | Stoffkarakter | Typisk sluttbruk |
|---|---|---|---|
| S | En spunbond bjelke | Myk, pustende, økonomisk | Poser, emballasje, landbruk |
| SS | To spunbond bjelker | Sterkere, jevnere dekning | Hygiene, våtservietter, hjemmetekstil |
| SSS | Tre spunbond bjelker | Høy ytelse, fin denier | Hygienisk topplag, medisinsk |
| SMS | To spunbond, en smelteblåst | Barriere pluss styrke | Kjoler, gardiner, masker |
| SMS | To spunbond, to smelteblåst | Høyere barriere, god filtrering | Medisinsk, filtreringsmedier |
| SMSS | Tre spunbond, to smelteblåst | Premium barriere med mykhet | Høykvalitets medisinsk, beskyttende slitasje |
Enkeltstrålens startpunkt
For mange produsenter, spesielt de som kommer inn på markedet for første gang, er en enkeltstråle S-linje det fornuftige første trinnet. Det er enklere å bruke, raskere å sette i drift og lettere for kapital, og det produserer fortsatt et genuint salgbart stoff for handleposer, landbruksdeksler, møbler og emballasjeapplikasjoner.
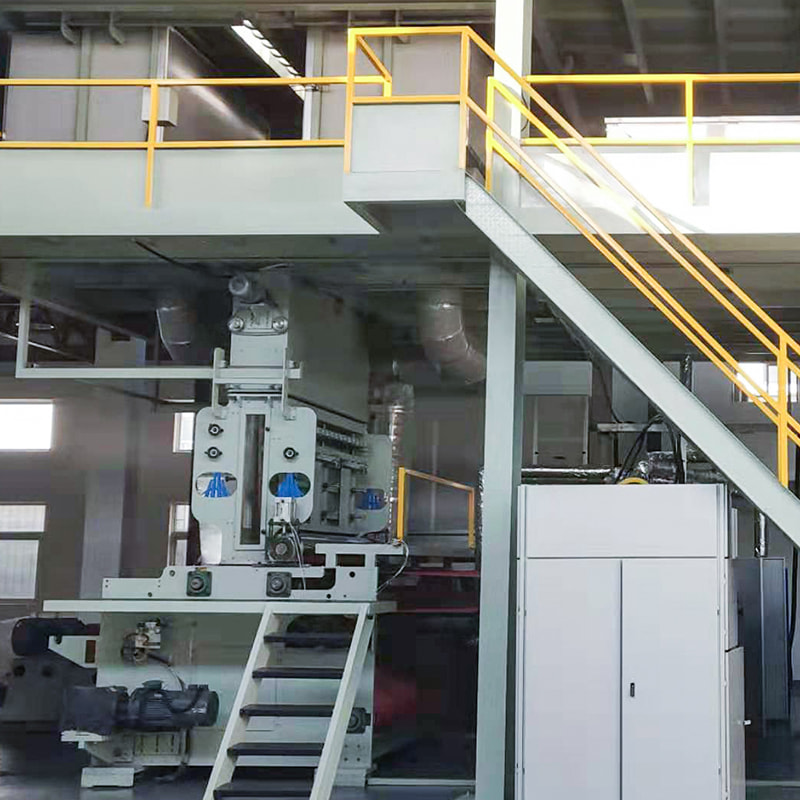 Single Beam S Spunbond Nonwoven Machine En enklere første-trinns linje for salgbart spunbond-stoff, med 1600–3200 mm bredder og 3–10 t effekt; verdt å vurdere for lavere kapitalinngang. Se produkt →
Konstruksjonen inne i en enkeltstrålelinje er ikke forenklet på noen måte som betyr noe. Du får fortsatt en riktig utformet spinndyse, kontrollert bråkjøling, en velbalansert formingsseksjon og en kalander som holder jevnt trykk og temperatur over hele arbeidsbredden. Det du gir opp er redundans og toppkapasitet, ikke stoffkvalitet.
To og tre spunbond-bjelker: Hvor volumet begynner å betale
En dobbelstråle SS-linje deler filamentutgangen over to spinneposisjoner. Det kjøper deg to ting på en gang: flere tonn i timen for samme gulvplass, og bedre dekning, fordi et andre lag fyller de tynne flekkene i det første. Stoffene føles mer jevne, strekkstyrken forbedres i begge retninger, og lettere gramvekter blir lettere å kjøre konsekvent.
Flytt til tre stråler med en SSS-konfigurasjon og den samme logiske skalaen igjen. Utgang klatrer, filamentdenier kan skyves finere uten å ofre linjestabilitet, og det resulterende stoffet passer til hygieniske topplag og medisinske bruksområder der mykhet og jevnhet betyr noe. Avveiningen er grei: flere bjelker betyr mer kapital, flere verktøy og et team som må trenes riktig på hele linjen.
Arbeidsbredder verdt å vite
På tvers av våre serier er vanlige arbeidsbredder 1600 mm, 2400 mm, 3200 mm, 4000 mm og 4200 mm. Bredde er en kommersiell beslutning like mye som en teknisk. En smal linje er lettere å fylle med bestillinger og billigere å kjøre; en bred linje reduserer kostnaden per kilo når du har behov for å holde det opptatt. Vær ærlig om etterspørselen.
Legge til et smelteblåst lag: SMS og utover
Når et stoff trenger å motstå væskepenetrasjon mens det fortsatt puster, slutter spunbond alene å være nok. En tre-stråle SMS-linje legger et smelteblåst lag mellom to spunbond-lag, og produserer en kompositt som kombinerer mekanisk styrke på utsiden med en finfiberbarriere i midten.
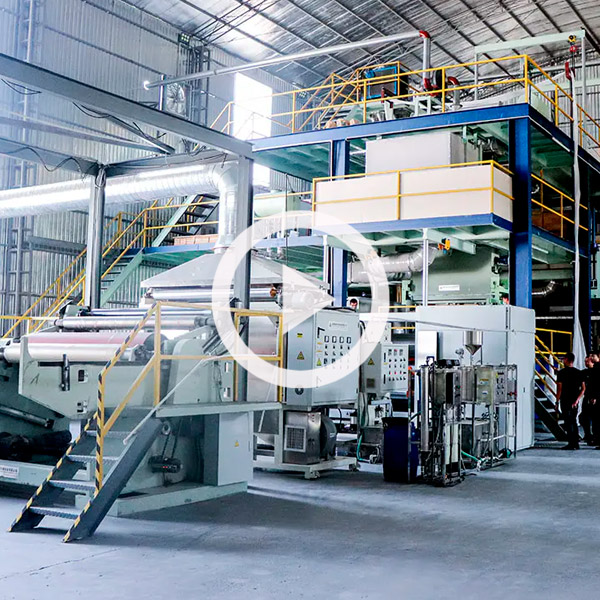 Three Beam SMS Spun-Melt Nonwoven Machine Kombinerer spunbond og smelteblåste lag for pustende barrierestoffer, med 9–70 GSM og 6–20 t effekt; egnet for medisinsk og hygienisk produktplanlegging. Se produkt →
Dette er familien som serverer medisinske kjoler, gardiner, maskemateriale og andre beskyttelsesprodukter. Flytt opptil fire stråler med SMMS, og du legger til et ekstra smelteblåst lag, som øker barriereytelsen og filtreringseffektiviteten ytterligere. Den fem-strålede SMMSS-konfigurasjonen er på toppen av utvalget vårt, og parer tre spunbond-bjelker med to smelteblåste bjelker for produsenter som retter seg mot førsteklasses medisinske og beskyttende markeder der både barriere og håndfølelse er salgsargumenter.
Når en frittstående smelteblåst maskin gir mening
Ikke alle produsenter trenger en komplett komposittlinje. Hvis virksomheten din er filtreringsmedier, eller hvis du allerede kjører spunbond-kapasitet og ønsker å legge til barrierekapasitet uten å erstatte det som fungerer, kan en dedikert smelteblåst maskin være det renere svaret.
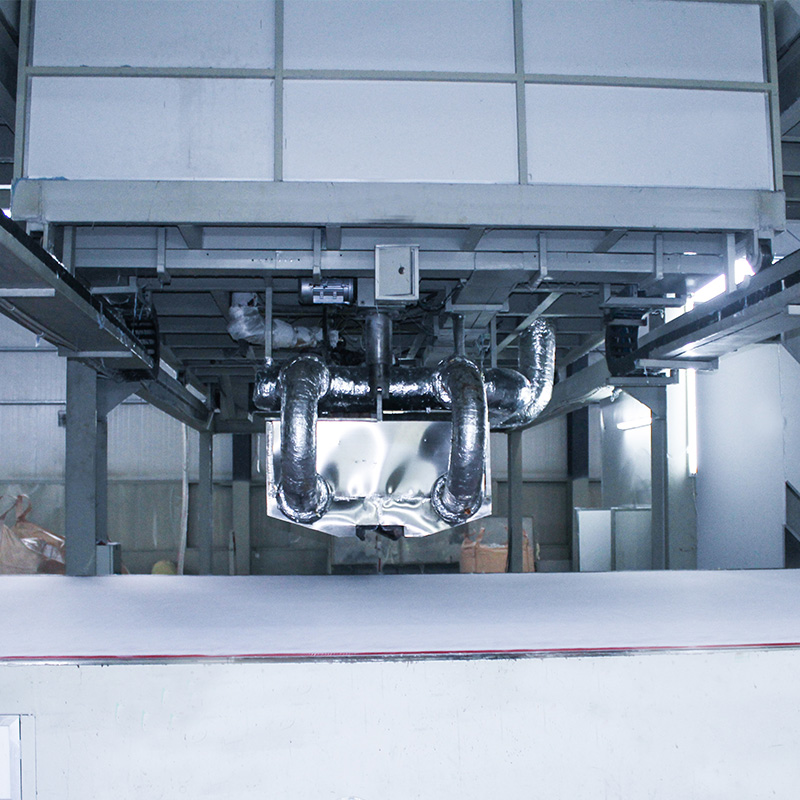 Frittstående smelteblåst ikke-vevd maskin for finfiberfiltreringsmedier Dedikert smelteblåst enhet for filtrering og barrierebaner, med 18–300 GSM, 1,6–4 μm fibre og 1600–3200 mm bredder; nyttig når du legger til smelteblåst kapasitet uten en full komposittlinje. Se produkt →
En frittstående smelteblåst enhet gir deg også tettere prosesskontroll over variablene som definerer finfiberkvalitet: dysetemperatur, lufttrykk og hastighet, gjennomstrømning og samleavstand. Disse parameterne fortjener oppmerksomhet uavhengig av konfigurasjon, fordi de bestemmer om du produserer en konsistent bane eller en rull som mislykkes ved innkommende inspeksjon.
Spesifikasjoner som former forretningssaken
Når strukturen er avgjort, går samtalen til tall. Dette er de som er verdt å skrive ned før du signerer noe:
- Arbeidsbredde og brukbar trimbredde, siden den andre alltid er smalere enn den første.
- Grammatikkområde , både det letteste og tyngste stoffet linjen holder komfortabelt.
- Linjehastighet ved hver gramvekt , fordi en hastighet på 15 gsm forteller deg ingenting om hvordan linjen oppfører seg ved 70 gsm.
- Filamentfornekter og hvordan den styres over hele bredden.
- Råvarespesifikasjon , inkludert smeltestrømindeksområdet ekstruderen er satt opp for.
- Tilkoblet last og verktøy , som påvirker både bygningen og driftskostnadene dine.
Be om disse som en tabell i stedet for en brosjyresetning. En leverandør som kan sette reelle tall mot hver vare er en leverandør som har tenkt på produksjonsdagen din.
Delekjøperne glemmer å budsjettere for
Hovedmaskinen er bare en del av et arbeidende anlegg. Materialhåndtering og tørking, kjølere, trykkluft, formingsbeltet, kanttrimgjenvinning, viklingsaksler, spalteblader og et fornuftig førstelager av reservedeler må alle være med i planen. Det samme gjør selve bygningen: fundamentbelastning, takhøyde for spinndyseområdet, kabelføring og plassen teamet ditt trenger for å jobbe trygt rundt linjen.
Kontrollarkitektur fortjener også en omtale. Linjene våre kjører på PLS-kontroll med berøringsskjermdrift, og kontrollkomponentene kommer fra etablerte merker slik at feilsøking forblir forutsigbar i stedet for eksotisk. Det betyr mest klokken to om morgenen, seks måneder etter idriftsettelse, når noe snubler og du trenger svar raskt.
Installasjon, trening og langløpet
En nonwoven-linje er et presisjonsinstrument som tilfeldigvis er på størrelse med en bygning. Justering mellom spinnedelen og formingsbeltet, rullebalanse ved høy hastighet og jevn kalendertemperatur over flere meters bredde er alle ting som avgjør om du produserer salgbart stoff på dag tre eller dag tretti.
Planlegg igangkjøringsvinduet riktig. Tren operatører på berøringsskjermen før produksjonen kjøres, ikke under den. Hold en skriftlig logg over temperatur, trykk og hastighetsinnstillinger for hvert produkt du lager, slik at en gjentatt bestilling ikke blir et gjentatt eksperiment. Og behandle vedlikehold som produksjonsarbeid: Planlagt rengjøring av dysen og spinndysen, filterbytte etter planen og en sjekk av beltesporing er billigere enn en ukes nedetid.
Å velge riktig partner
Utstyr er et langt forhold, og spørsmålene du bør stille en leverandør handler stort sett om årene etter levering. Hvem svarer når en varmesone svikter? Hvordan sendes reservedeler, og hvor raskt? Kan linjen rekonfigureres senere hvis markedet ditt skifter fra vesker til medisinsk stoff? Svarene skiller en maskinselger fra en produksjonspartner.
Vår egen tilnærming har alltid vært ganske enkel: forstå stoffet først, konfigurer deretter utstyret rundt det, og hold deg tilgjengelig når linjen er i gang. Hvis du vil vite mer om hvordan vi jobber og hvor maskinene våre allerede går, kan du lese vår bedriftsbakgrunn og markedene vi betjener. Når du har en spesifikasjon i tankene, eller bare en grov ide om hva du vil produsere, send oss dine opplysninger og vi hjelper deg med å finne ut hvilken konfigurasjon som passer.
Ikke-vevde maskiner belønner klar tenkning. Bestem deg for stoffet, match strukturen til markedet du faktisk selger til, og vær konservativ med gjennomstrømming til du har bestillinger å fylle. Gjør det, og linjen du kjøper i dag vil fortsatt tjene sin behold lenge etter at papirene er arkivert.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina