



 English
Kardet nett er et av de begrepene som dukker opp i nesten hver nonwoven-samtale, men det betyr litt forskjellige ting for forskjellige mennesker. For en maskinbygger er det punktet hvor stapelfibre slutter å være løse baller og begynner å oppføre seg som et sammenhengende ark. For en produktutvikler er det en plattform for mykhet, bulk og blandingsfleksibilitet. I denne artikkelen skal vi gå gjennom hvordan en kardet vev faktisk lages, hvilke fibre som fungerer best, hvordan vevet bindes til et brukbart stoff, og hvor kardede vevduker passer inn i et marked som også betjenes av spunbond og meltblown linjer.
Hva er en Carded Web?
En kardet bane er en fibrøs bane dannet ved mekanisk karding. Kardemaskinen åpner, renser og blander stapelfibre, for så å kondensere dem til en kontinuerlig bane på en avføringsrull. Prosessen tilhører drylaid-familien av nonwoven baneformasjon, sammen med airlaid, og den produserer en bane i stedet for et ferdig stoff. Fibrene holdes hovedsakelig sammen av friksjon, krymping og mekanisk sammenfiltring på dette stadiet, så banen må bindes før den kan rulles, konverteres eller brukes i et produkt.
Fordi karding fungerer med stapelfibre, har den resulterende banen ofte en distinkt retningskarakter. De fleste fibre ligger i maskinretningen, noe som gir banen god styrke i den retningen, men lavere styrke på tvers. Produsenter klarer dette ved å krysslappe, randomisere eller blande med andre nettdannende teknologier når et mer balansert stoff er nødvendig.
Fra balle til nett: kardesekvensen
Selv om karding ser enkelt ut på avstand, avhenger en stabil kardet bane av en rekke forberedelsestrinn. Vår erfaring på utstyrssiden er at de fleste problemer med nettkvalitet kan spores tilbake til dårlig fiberpreparering i stedet for selve kortet.
- Balleåpning og blanding: Fibrene tas fra ballene, veies og blandes for å skape en konsistent råvaremating.
- Åpning og rengjøring: Klumper, neps og fremmedlegemer reduseres før fibrene når hovedsylinderen.
- Hovedkarding: Sylinder- og arbeider-strippervalsene løsner og individualiserer fibrene, og justerer dem til en tynn bane.
- Dofferkondensering: Dofferet fjerner banen fra sylinderen og kondenserer den til et kontinuerlig ark.
- Baneformasjon: Banen legges ned av en krysslapper, vertikal lapper eller randomizer for å oppnå ønsket bredde, vekt og fiberorientering.
Måten nettet er lagt på er en viktig kvalitetsbeslutning. En direkte kardet bane beholder sterk maskinretningsorientering, mens en krysslappet bane bytter ut noe MD-styrke for bedre tverrretningsegenskaper og en mer balansert hånd.
Fiberutvalg og blanding for kartede vev
Produksjon av kartet nett er uvanlig fleksibel når det gjelder råvarer. Bomull, viskose, polyester, polypropylen, tokomponentfibre, PLA og mange blandinger kan kardes. Nøkkelen er å matche fiberlengde, denier, krymping og finish til kardelinjen og sluttproduktet.
Typiske stiftlengder for karding faller mellom omtrent 25 mm og 60 mm, med denier fra ca. 1,5 til 6. Finere fibre gir generelt en mykere, jevnere bane, mens grovere fibre gir bulk og spenst. Crimp hjelper fibrene til å låse seg sammen før binding, og en passende spinnefinish reduserer statisk elektrisitet og fiberbrudd. Når en produsent ønsker en spesifikk hånd-, absorberingsevne eller styrkeprofil, er det ofte mer effektivt å blande to eller tre fibertyper enn å endre bindelinjen.
Bindingsmetoder som gjør en kartet vev til stoff
En kardet bane er kun et mellomprodukt. Bindingstrinnet avgjør om det endelige nonwoven-materialet oppfører seg som et mykt hygienisk topplag, en tøff geotekstil eller et slitesterkt filtermedium. Termisk, mekanisk, kjemisk og stingbinding er hovedveiene, og hver av dem etterlater et annet fingeravtrykk på stoffet.
| Bindingsmetode | Hvordan det fungerer | Typiske fibre | Vanlige sluttbruk |
|---|---|---|---|
| Termisk binding | Varme og trykk, eller varmluft, smeltefibre eller tokomponentbindefibre. | PP, PET, bikomponent | Hygiene topplaken, våtservietter, filtrering |
| Nålestansing | Pigghakkede nåler vikler nettet inn mekanisk. | PET, PP, naturlige fibre | Geotekstiler, bilindustri, møbler |
| Spunlace | Høytrykksvannstråler vikler fibrene uten varme. | Viskose, PET, bomullsblandinger | Kluter, medisinsk gasbind, ansiktsmasker |
| Kjemisk binding | Lateks eller bindemiddel påføres, deretter tørkes og herdes. | Viskose, PET, blandinger | Mellomfôr, kluter, filtrering |
| Stingbinding | Strikkelignende masker låser nettet sammen. | Ulike stapelfibre | Kompositter, industrielle tekstiler |
Noen produkter kombinerer en kardet bane med et smelteblåst lag for barriereytelse, spesielt i medisinske og filtreringsapplikasjoner. Hvis det er målet ditt, kan en frittstående smelteblåst linje være en praktisk byggestein.
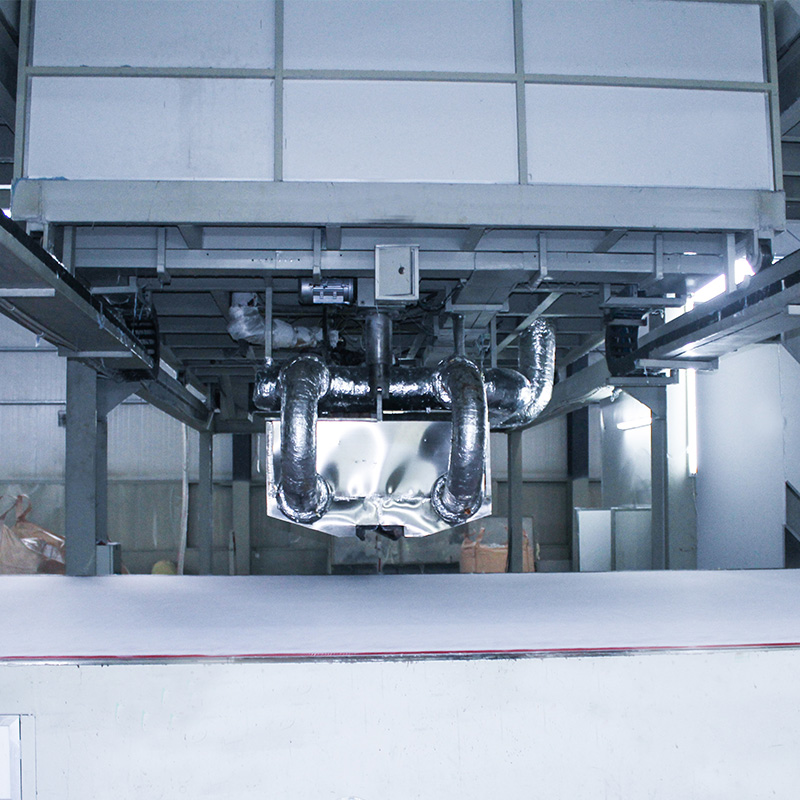 Smelteblåst nonwoven maskin MASKINHASTIGHET:10-70 M/MIN Se produkt →
Carded Web vs Spunbond og Meltblown
Det hjelper å plassere den kardede banen ved siden av spunbond og meltblown, fordi de tre teknologiene ofte sammenlignes under prosjektering. En kardet bane starter med stapelfibre som er mekanisk åpnet og justert. Spunbond starter med polymergranulat som ekstruderes til kontinuerlige filamenter og legges direkte i en bane. Meltblown starter også med polymer, men den produserer mye finere fibre for barriere- og filtreringsoppgaver.
Kardede baner vinner vanligvis på mykhet, bulk, blandingsfleksibilitet og muligheten til å bruke naturlige eller resirkulerte stapelfibre. Spunbond vinner på produksjonshastighet, filamentstyrke og en mer enhetlig, kontinuerlig struktur. Avgjørelsen handler sjelden om at én teknologi er bedre; det handler om produktspesifikasjonen og økonomien i linjen. For produsenter som trenger et pålitelig spunbond-fundament, er vår enkeltbjelke S-linje et vanlig utgangspunkt for PP spunbond nonwovens.
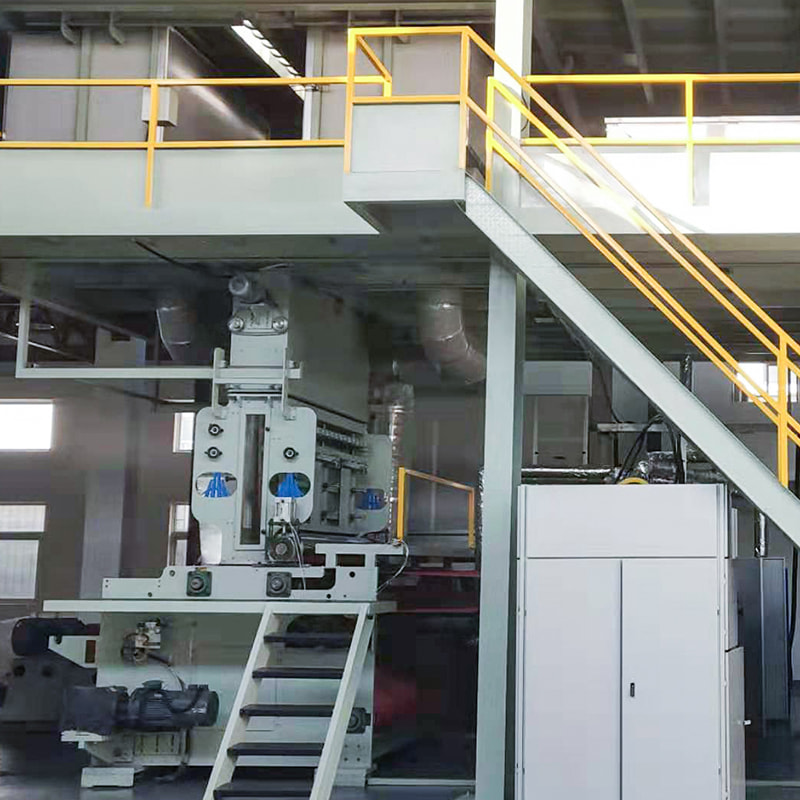 S maskin for produksjon av ikke-vevd stoff Forsyningsevne: 4 SETT/måned Se produkt →
Hvor Carded Webs brukes
Kardede fiberduker finnes i et bredt spekter av hverdags- og industriprodukter. Den samme grunnleggende banen kan konstrueres til en veldig myk engangsartikkel eller et kraftig slitesterkt stoff ved å endre fiberblanding, vevvekt og bindemetode.
- Hygieneprodukter: topsheets, oppsamlingslag og absorberende kjerneomslag.
- Kluter og personlig pleie: tørre våtservietter, våtservietter, ansiktsmasker og kjøkkenhåndklær.
- Medisinske tekstiler: gasbind, sårpleie, gardiner og beskyttende komponenter.
- Filtrering: luftfiltre, væskefiltre og HVAC-medier.
- Geotekstiler og landbruk: landskapsstoff, avlingsdekker og jordstabilisering.
- Bil og møbler: polstring, isolasjon, teppeunderlag og interiørtrim.
- Emballasje og detaljhandel: gjenbrukbare handleposer og beskyttende omslag.
Hvis du ønsker et bredere syn på hvordan fiberduk brukes på tvers av bransjer, holder vi en praktisk oversikt i vår bransjenyhetsseksjon.
Kvalitetskontroll og vanlige fallgruver
Kardet banekvalitet bedømmes etter konsistens: banevekt, fiberorientering, strekkstyrke i begge retninger, tykkelse og luftpermeabilitet. I produksjon er de vanligste problemene nep-dannelse, uklarhet eller striper i nettet, overdreven statisk elektrisitet og ujevn vekt i tverrretningen.
De fleste av disse problemene kan kontrolleres med disiplinert fiberpreparering, stabile kortinnstillinger og god fuktighetsstyring. Regelmessige kontroller av sylinderhastighet, arbeider-stripper-innstillinger, dofferhastighet og nettspenning hjelper til med å holde linjen stabil. Når et produkt krever et spesifikt MD/CD-styrkeforhold, må baneleggingsmetoden og bindingsforholdene justeres sammen i stedet for å behandles som separate variabler.
Velge riktig produksjonslinje
Enten du planlegger en kardet nettlinje eller en spunmelt-linje, starter det riktige valget med produktet. Definer stoffets målvekt, bredde, fiberblanding, bindemetode og nødvendig utgang. Vurder deretter hvor mye automatisering og prosesskontroll du trenger. Vårt eget utstyrssortiment dekker enkeltstråle S, dobbeltstråle SS, trippelstråle SSS, SMS, SMMS og SMMSS konfigurasjoner, med arbeidsbredder fra 1600 mm til 4200 mm.
For produkter som trenger et barrierelag, kan en SMS-komposittlinje kombinere spunbond-styrke med smelteblåst filtrering i én kontinuerlig prosess. Det passer ofte bedre enn å prøve å legge til barriereytelse under konvertering.
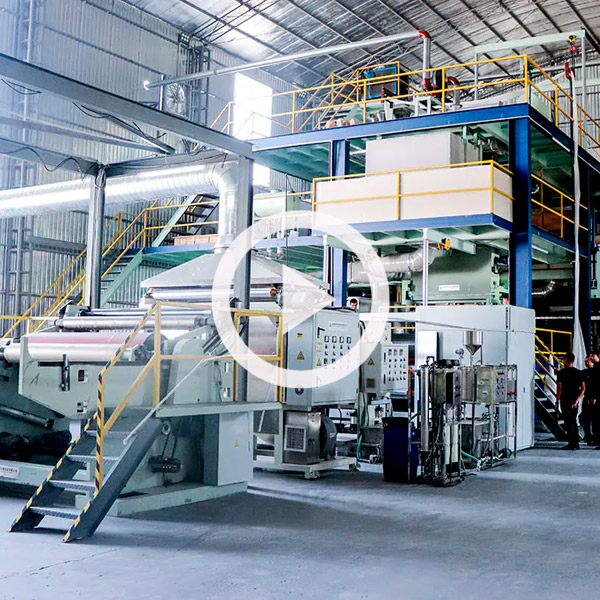 pp SMS-maskin Forsyningsevne: 4 SETT/måned Se produkt →
Hvis du vil vite mer om hvordan vi jobber med fabrikker og investorer, kan du lære mer om vår bakgrunn på vår om-side.
Kardet webteknologi er fortsatt en verdifull del av nonwoven-verktøysettet. Den tilbyr blandingsfleksibilitet, mykhet og en kostnadsstruktur som passer til mange hygiene-, medisinske, tørke- og industriprodukter. Å forstå kardesekvensen og bindingsalternativene er det første skrittet mot å spesifisere en linje som fortsatt vil gi kommersiell mening om år. Hvis du veier kardet vev, spunbond eller en sammensatt tilnærming, er teamet vårt alltid glade for å snakke gjennom de praktiske avveiningene.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina
