


 English
Legg et bleieoverlag fra noen sesonger siden ved siden av et fra årets prøvepose, og fingertuppene vil merke forskjellen før noen spesifikasjonsark gjør det. Det nyere stoffet har en formet, putet overflate; den eldste er flat. Den lille endringen i følelsen er den synlige slutten av en lang samtale på tvers av 3D-fiberduksmarkedet – mellom merkeeiere som vil ha ytelse de kan annonsere, omformere som ønsker kjørbarhet og maskinbyggere som må gjøre begge deler mulig på samme linje.
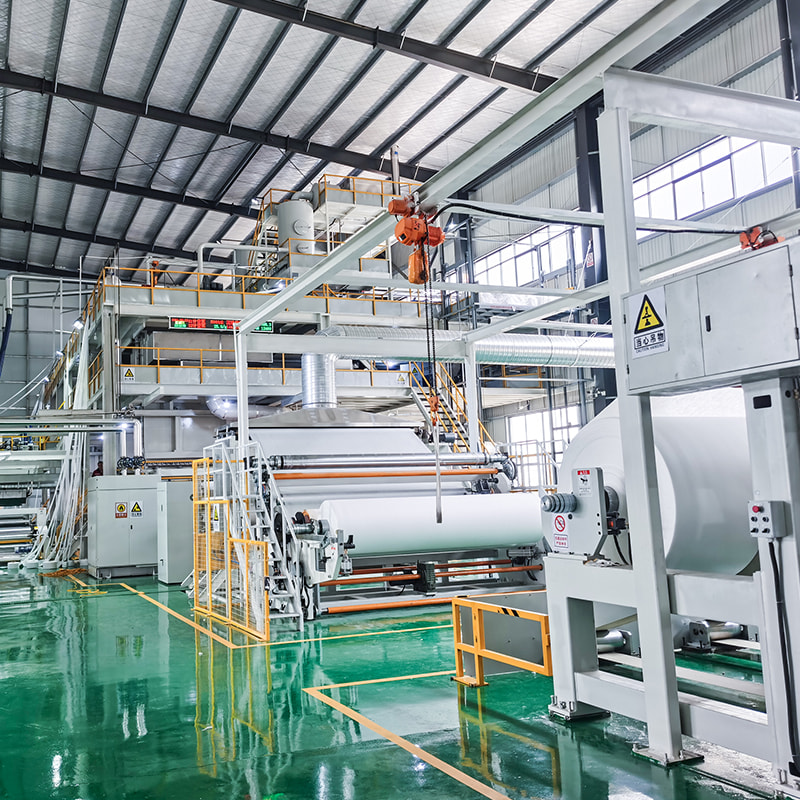
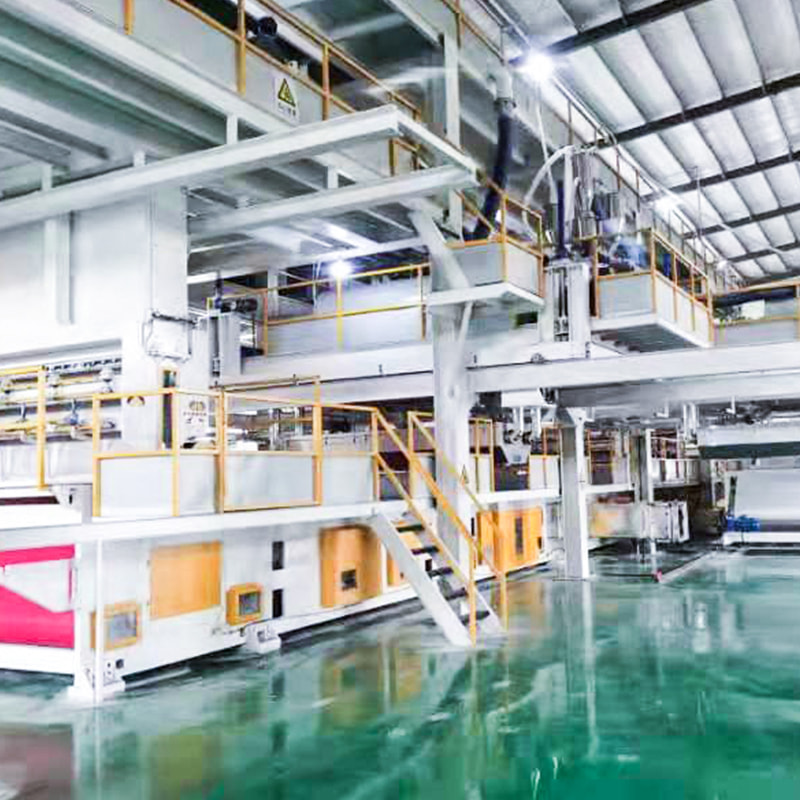
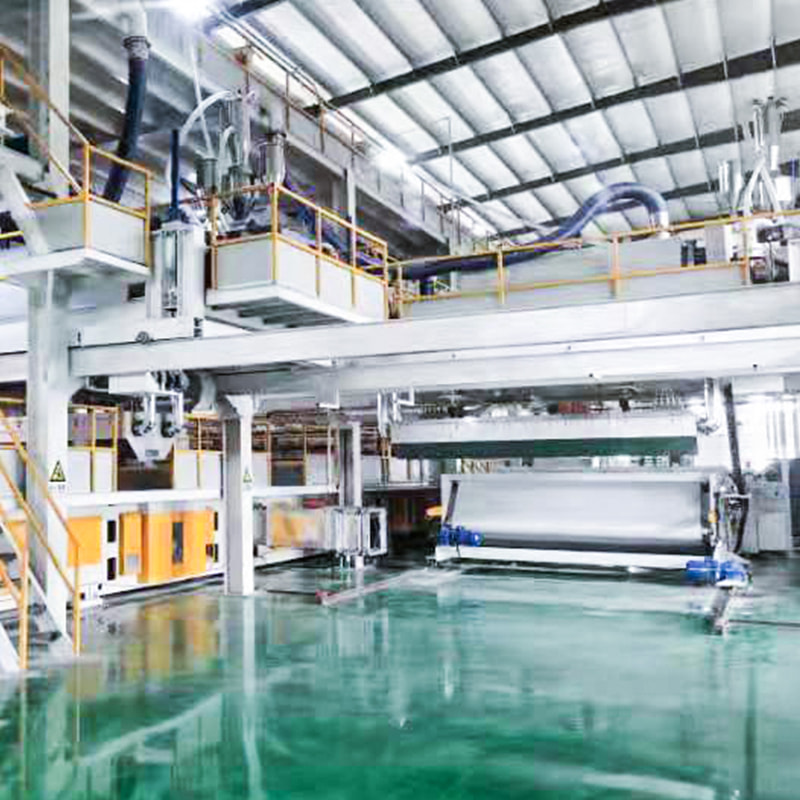
Vi bygger spunbond og spunmelt utstyr, så vi bruker mesteparten av arbeidstiden vår på maskinsiden av den samtalen. Denne artikkelen er vårt forsøk på å finne ut hvor 3D-fiberduksmarkedet er på vei, hva det faktisk krever av en produksjonslinje, og hvilke spørsmål som er verdt å avgjøre før noen signerer en innkjøpsordre.
Hva "3D Nonwovens" faktisk beskriver
Uttrykket brukes løst, og at løshet skaper reell forvirring under utstyrsdiskusjoner. I praksis blir tre forskjellige produktideer arkivert under samme etikett:
- Overflateteksturert stoff. Den tredje dimensjonen er preget eller gravert inn i arket under kalanderbinding - groper, ribber, sekskanter eller en fin rifling som gir mykhet og en tørrere hånd.
- hull eller formet stoff. Hull, kjegler eller kanaler dannes mekanisk eller av et mønstret belte, slik at væske passerer raskt mens de hevede landområdene holder hudsiden tørrere.
- Loftet eller flerlags stoff. Bulk kommer fra selve vevstrukturen - krympede eller tokomponentfibre, differensiell kjøling eller en spunmelt-stabel der det smelteblåste laget fungerer som en barriere og de spunbond-lagene gir volum og styrke.
Det meste av det som selges i dag produseres fortsatt på spunbond eller spunmelt linjer. Den tredje dimensjonen legges til ved limingskalenderen, ved formingsbeltet eller gjennom lagarkitekturen - ikke ved en separat prosess boltet på enden av linjen.
Hvor etterspørselen kommer fra
I stedet for å sitere en overskriftsvekst, er det mer nyttig å se på hva hver sluttbruker kjøper når den kjøper en 3D-struktur.
| Segmenter | Funksjonen til 3D-strukturen | Felles linjegrunnlag |
|---|---|---|
| Babybleier og treningsbukser | Raskere innhenting, tørrere topplag, mykere hånd | SS eller SSS spunbond med gravert kalender |
| Feminin omsorg og vokseninkontinens | Maskering, komfort, kontrollert fukttransport | SS / SSS, varianter med blenderåpning |
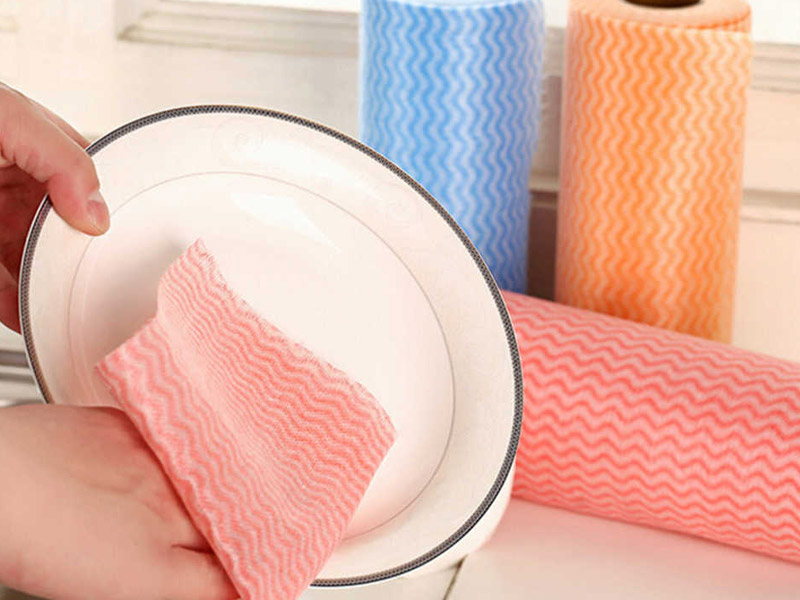
| Kluter og kjøkkenhåndkle | Bulk, absorberingsevne, klutlignende tekstur | Spunlace eller spunbond, preget |
| VVS og luftfiltrering | Plissestøtte, støvholdende kapasitet | Smelteblåste pluss spunbond støttelag |
| Bil og akustikk | Lydabsorpsjon gjennom åpen, klumpete struktur | SMS / SMMS |
| Sengetøy, madrass og møbler | Loft, spenst, quiltlignende overflate | Spunbond med high-bulk bonding |
| Medisinske gardiner og kjoler | Barriere pluss drapering og mykhet | SMS / SMMS |
| Emballasje, landbruk, geotekstiler | Dreneringsbaner, tekstur, styrke | Tyngre spunbond, noen ganger nålestanset |
Hvorfor maskinen, ikke prøven, bestemmer marginen din
Hvem som helst kan produsere en lovende 3D-prøve på en pilotlinje som kjører med en brøkdel av kommersiell hastighet. Vanskeligheten er å holde den strukturen i 300 meter per minutt, skift etter skift, på en rull som en omformer faktisk kan slappe av. Tre detaljer på maskinnivå avgjør om det skjer.
Nettformasjon setter taket
Hvis filamentbanen kommer til kalenderen med inkonsekvent massefordeling, vil ingen mengde mønstergravering redde den. Ensartet luftavkjøling, spredning av filament-denier og valget mellom å forme belte og tråd, mates direkte inn i hvor skarpt et hevet mønster vil se ut etter liming. Strålearkitektur er også viktig her – en enkeltstrålelinje gir deg kontroll med én spinnstråle, mens flerstrålekonfigurasjoner åpner for muligheter for lag-for-lag-strukturer. Vi dekket de praktiske forskjellene i et teknisk notat om hvordan strålekonfigurasjoner former spunmelt-utgang .
Liming uten å flate ut
Termisk binding er der de fleste 3D-ambisjoner går tapt. En gravert kalender kan produsere vakre søyler, men hvis oljetemperaturen beveger seg over ansiktsbredden eller nipptrykket er satt for høyt, kollapser de hevede områdene og stoffet vises som flatt under et mikroskop og i hånden. Stabile termiske væskekretser, jevnt trykk over hele arbeidsbredden og en mønsterdybde som er valgt for stoffets målvekt betyr mye mer enn antallet pregemønstre som tilbys i en brosjyre.
De uglamorøse delene: vikle, spalte, konvertere
Klumpete, strukturert stoff oppfører seg annerledes på en oppruller enn flatt stoff - det fanger luft, bygger mykere ruller og kan teleskopere hvis spenningskontrollen er grov. Kjøpere som kun tester formings- og limingsseksjonene oppdager ofte dette i den første produksjonsmåneden. Spør hvordan oppviklingsmaskinen og skjæremaskinen håndterer materiale med lav tetthet og høy luft i full linjehastighet.
Fire ruter til en 3D-struktur, og deres avveininger
Det finnes ikke et enkelt riktig svar; den riktige ruten avhenger av hånden du ønsker, vekten du kjører, og nedstrøms konverteringsutstyret kundene dine allerede eier.
| Rute | Hvor 3D kommer fra | Passer best til | Se opp for |
|---|---|---|---|
| Gravert kalender | Mønstret binderull | Topplaken, våtservietter, hygienetrekk | Mønsterslitasje over tid; lofttap ved høyt nipptrykk |
| Åpnet eller belteformet | Mønstret formende overflate eller mekanisk perforering | Oppsamlingslag, hurtigtransporterende toppark | Beltelevetid og rengjøring; hulldefinisjon ved høy hastighet |
| Loftet flerlags spunmelt | Lagstabel pluss kontrollert liming | Medisinsk, filtrering, bilindustrien | Høyere kapitalkostnad; mer kompleks kvalitetskontroll |
| Laminering eller avstandskombinasjon | Separat formingstrinn, deretter liming | Madrass, akustikk, tekniske tekstiler | Ekstra utstyr, ekstra kostnad per kvadratmeter |
Spørsmål verdt å løse før du signerer
Vi har gjennomgått nok tekniske vurderinger til å legge merke til at prosjektene som går jevnt har en tendens til å være de der disse spørsmålene ble stilt tidlig, ikke etter installasjonen:
- Hvilket stoffvektområde må linjen holde 3D-strukturen på tvers av – ikke bare ved søtpunktet?
- Hvilken mønsterdybde og land-til-hull-forhold samsvarer med håndfølelsen kunden din allerede har godkjent?
- Hvor mye loftstap er akseptabelt etter vikling, lagring og konvertering?
- Hva er den realistiske overgangstiden mellom et teksturert og et flatt produkt på samme linje?
- Hvilke kontrollelementer og drivmerker er spesifisert, og hva er den lokale reservedelsveien?
- Hvem trener operatørene, og hvor lenge, på mønsterjustering og kalendertemperaturinnstillinger?
Konfigurasjonsvalg som gir rom for vekst
De fleste av kundene våre kommer med ett produkt i tankene og drar med en linje som kan produsere tre eller fire. Det er vanligvis det rette instinktet i et marked der tekstur, vekt og lagstruktur stadig skifter. En fornuftig oppbygging ser slik ut.
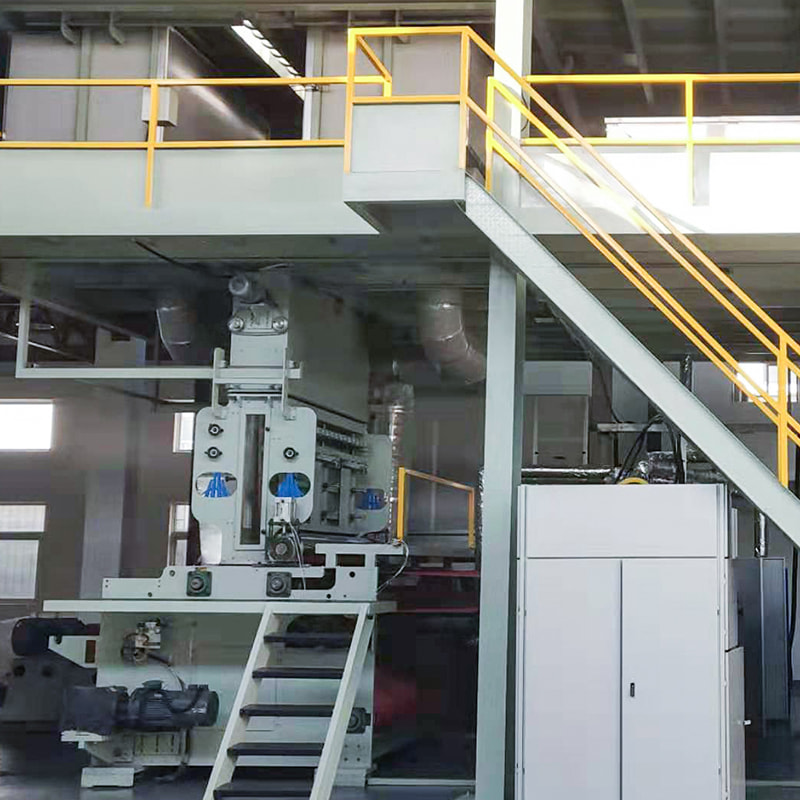 Single-Beam Spunbond Nonwoven Line for mønsterliming på inngangsnivå Kompakt S-linje for produsenter som starter teksturert hygiene eller tørker stoffer, med 1600–3200 mm bredder og PLC-berøringsskjermkontroll for å lære mønsterbinding. Se produkt →
En enkeltstråle S-linje er det ærlige utgangspunktet for en produsent som går inn i teksturert hygiene eller tørker stoffer. Den er kompakt, rask å sette i drift og enkel å betjene – den typen maskin som lar et team lære seg mønsterbinding uten å brenne kapital på kapasitet de ennå ikke kan selge. Bredder fra 1600 mm og oppover dekker de fleste regionale behov.
Når volum og konsistens begynner å spille noen rolle, gir en dobbelstråle SS-konfigurasjon deg to spinnstråler som mater én bindingsseksjon, noe som forbedrer lagkontroll og produksjonsstabilitet ved høyere ytelse. For topparkarbeid der en myk, ensartet 3D-overflate er salgsargumentet, er dette ofte det gode punktet mellom investering og fleksibilitet.
For barrierekritiske applikasjoner - medisinsk, filtrering, bilindustrien - plasserer en SMMS-konfigurasjon smelteblåste lag mellom spunnbundne vev samtidig som de beholder nok bulk i de ytre lagene til å bevare en myk, strukturert overflate. Det er et større engasjement, men det åpner produktkategorier som en enkeltlagslinje rett og slett ikke kan nå.
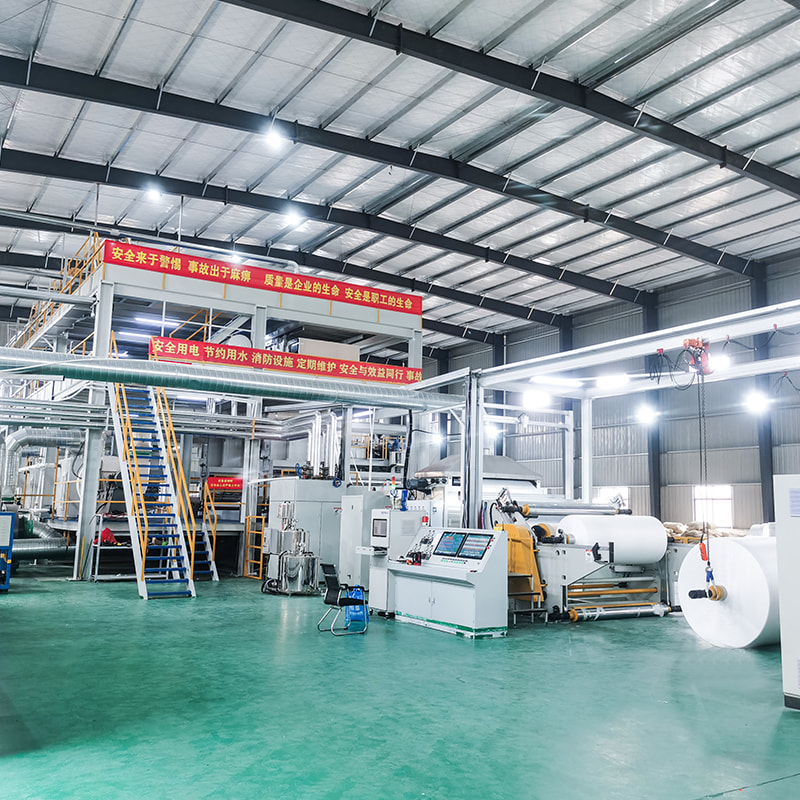
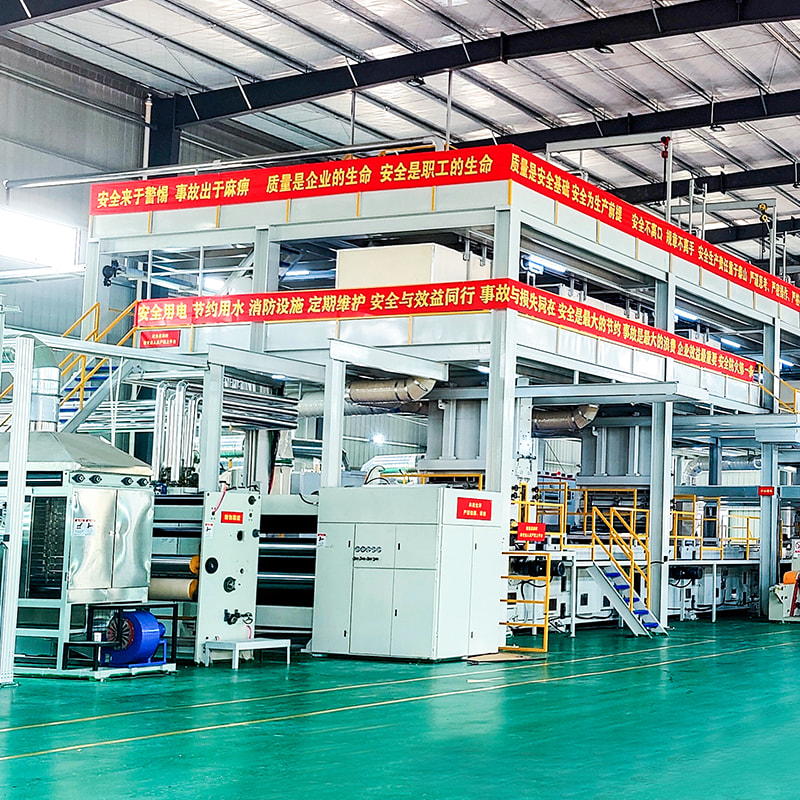
På tvers av alle tre holder vi spesifikasjonssamtalen åpen: hoved- og tilleggsutstyr kan tilpasses en kundes spesielle fiberblanding, stoffvektbånd og tilgjengelig gulvplass, og kontrollsystemer er bygget rundt PLS- og berøringsskjermdrift, slik at mønsterendringer ikke krever en ingeniør på stedet.
Et avsluttende ord fra butikketasjen
Markedet for 3D nonwovens belønner produsenter som kan love en struktur og deretter levere den konsekvent i kommersiell hastighet. Det er for det meste et maskinspørsmål, og det er verdt å behandle det som et fra det første tekniske møtet i stedet for det siste. Hvis du ønsker å gå gjennom mønsteralternativer, kalendertemperaturkontroll eller valg av bredde og stråle i forhold til din egen produktplan, snakker teamet vårt gjerne gjennom det - du kan finne bakgrunnen og plasseringene vår på om side , og vi besvarer henvendelser direkte i stedet for å dirigere dem gjennom et kundesenter. Ta med stoffprøver. De gjør samtalen mye kortere.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Kina